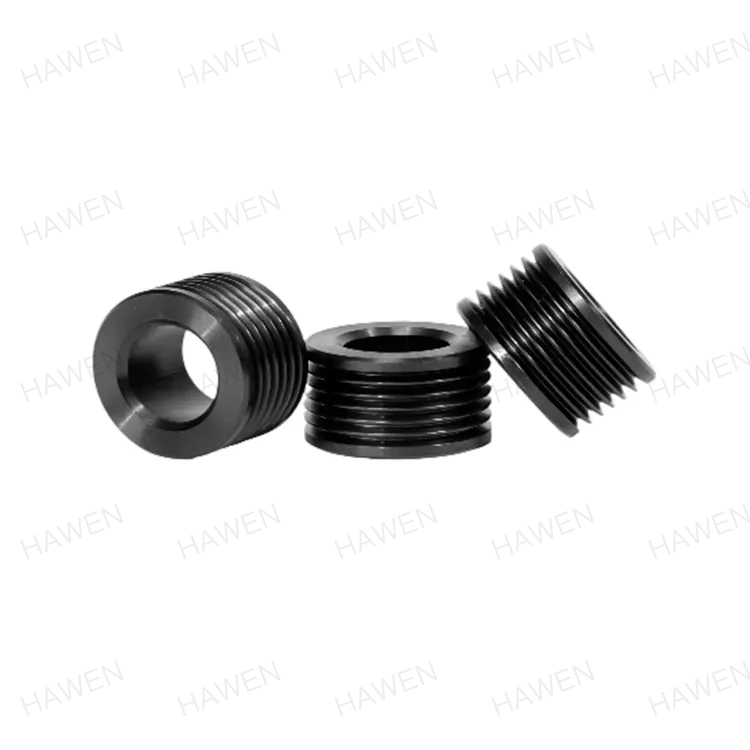
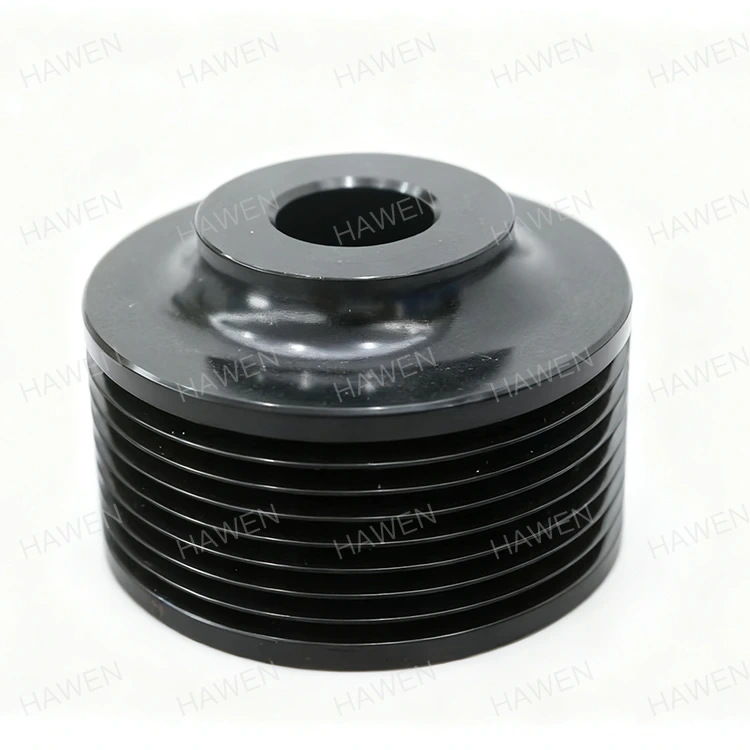
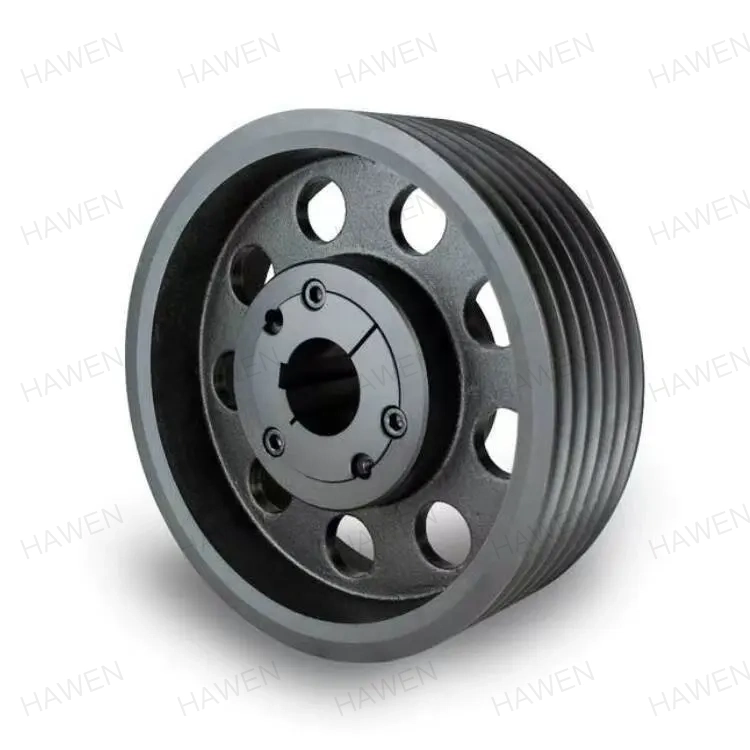
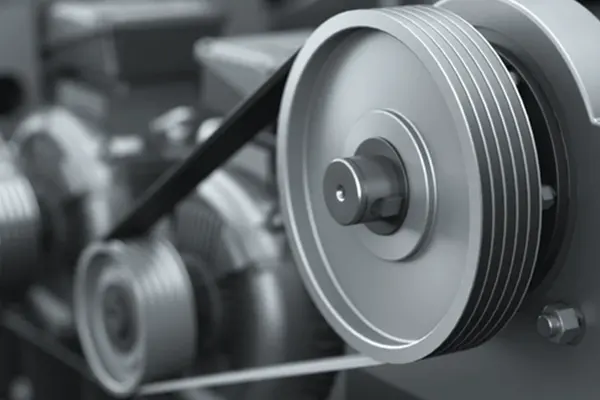
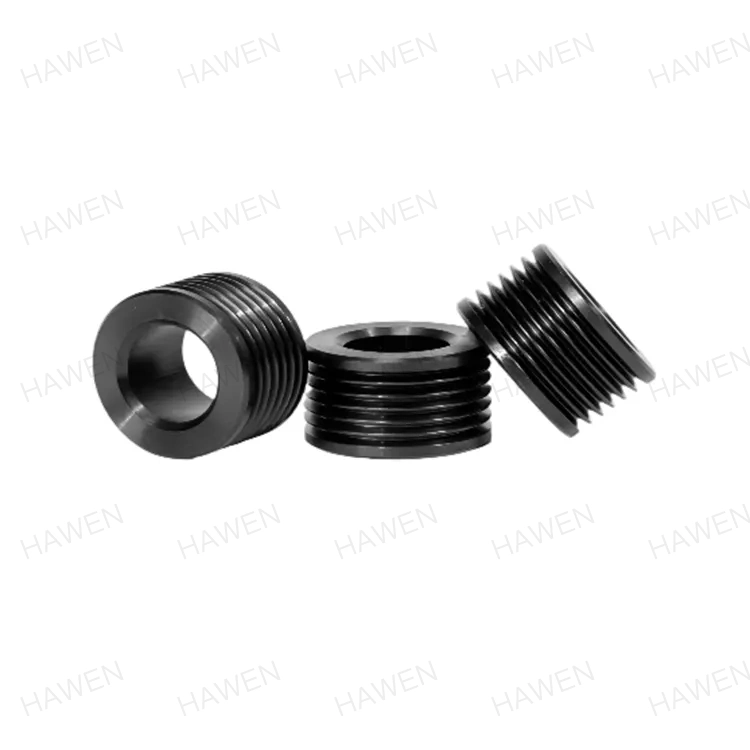
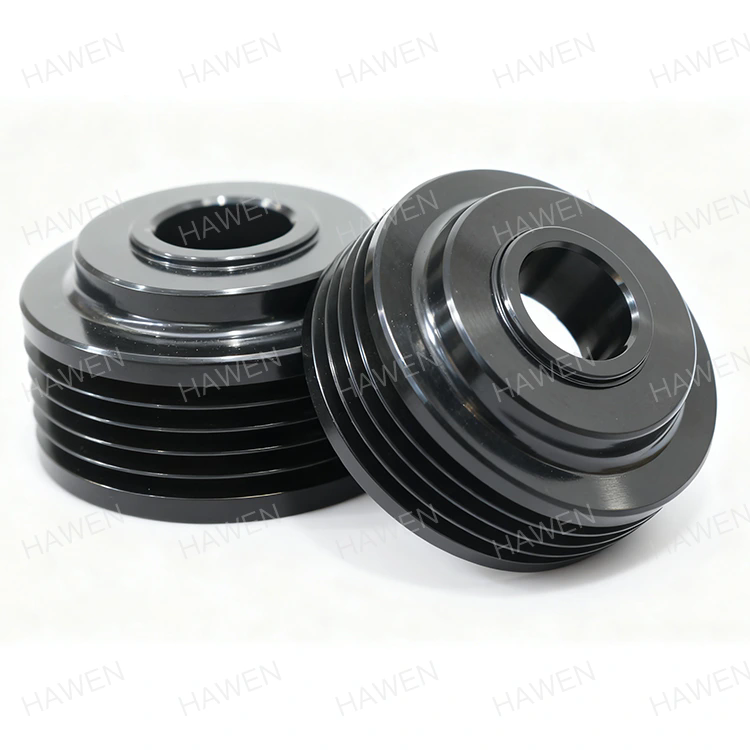
En underhållsingenjör installerar en ny uppsättning avRemskivorpå ett drivsystem, säker på att den specificerade spårprofilen och diametern kommer att återställa remdriften till dess ursprungliga prestanda. Inom några veckor börjar bältet gnisa, kanterna slits och bältet sitter ojämnt i skåran. Problemet är inte bältet. Problemet är spåret. Spårvinkeln är avstängd med två grader, spårdiametern varierar längs omkretsen och ytfinishen är för grov. Detta scenario är en direkt följd av bearbetningsprocesser som inte kunde hålla de erforderliga toleranserna. För köpare av remskivor är det viktigt att förstå vilka bearbetningsprocesser som säkerställer spårnoggrannhet och konsistens för att undvika dessa fel.
Den här guiden är skriven för inköpsingenjörer och underhållsansvariga som behöver köpa remskivor som fungerar tillförlitligt. Vi kommer att förklara de kritiska spårparametrarna, de bearbetningsprocesser som uppnår dem, inspektionsmetoderna som verifierar dem och kriterierna för att utvärdera en leverantör. Vi kommer också att tillhandahålla detaljerade produktparametrar från vår fabrik vid Zhejiang Hawen Electromechanical Co., Ltd. Oavsett om du köper remskivor för transportörer, HVAC-drivanordningar, jordbruksmaskiner eller industrifläktar, kommer denna guide att hjälpa dig att specificera rätt bearbetningskvalitet och välja en leverantör som kan leverera den.
Prestandan hos en remskiva beror på noggrannheten i dess spår. Spåret är kanalen som styr och greppar bältet. Om spåret inte är korrekt kommer bältet inte att sitta ordentligt, och drivenheten kommer att förlora effektivitet, generera buller och slitas i förtid. Fyra spårparametrar är kritiska: spårets vinkel, spårets diameter, spårprofilen och ytfinishen. Spårvinkeln avgör hur remmen kilar in i spåret. För en kilremsremskiva är standardvinkeln 34, 36 eller 38 grader, beroende på remskivans diameter. Ett fel på bara en grad kan minska remmens kraftöverföringskapacitet och orsaka ojämnt slitage. Spårdiametern bestämmer remmens stigningslinje, vilket påverkar hastighetsförhållandet. Spårprofilen inkluderar spårdjupet och rotradien. Ytfinishen påverkar friktion och remslitage. Tabellen nedan sammanfattar dessa parametrar och deras typiska toleranser.
| Parameter | Typisk tolerans | Inverkan på prestanda |
| Spårvinkel | +/- 0,5 grader | Påverkar bältes fastkiling och kraftöverföring |
| Spårdiameter | +/- 0,05 mm | Påverkar hastighetsförhållande och remspårning |
| Spårprofil (djup, rotradie) | +/- 0,1 mm | Påverkar bältes sittning och slitage |
| Ytfinish (Ra) | 0,8 - 1,6 µm | Påverkar friktion och remlivslängd |
| Groove Runout | +/- 0,05 mm | Påverkar vibrationer och remspårning |
PåZhejiang Hawen Electromechanical Co., Ltd., vår fabrik tillverkar remskivor till dessa toleranser och stramare. Vi förstår att spårnoggrannhet är grunden för remdriftprestanda, och vi har investerat i den bearbetnings- och inspektionsutrustning som krävs för att uppnå det. Vårt ingenjörsteam kan ge råd om lämpliga toleranser för din specifika applikation.
Spårprofilen på en remskiva bildas genom en sekvens av bearbetningsprocesser. Den första processen är svarvning, som fastställer remskivans grundläggande geometri, inklusive ytterdiametern, hålet och ytans bredd. Spåret skärs sedan in i remskivans yta. För kilremsskivor skärs spåret vanligtvis med ett formverktyg eller ett CNC-räfsverktyg som matchar den önskade vinkeln och profilen. Spårets noggrannhet beror på maskinens styvhet, skärpan på verktyget och precisionen i verktygsbanan. Efter spårning kan remskivan slipas för att förbättra ytfinishen och dimensionsnoggrannheten. Tabellen nedan sammanfattar bearbetningsprocesserna och deras roll i spårnoggrannheten.
| Behandla | Fungera | Typisk tolerans uppnådd | Utrustning |
| Vändning | Bildar OD, borrning och ansikte | +/- 0,05 mm | CNC-svarv |
| Grooving | Kapar spårprofilen | +/- 0,1 mm, +/- 0,5 grader | CNC-svarv med spårverktyg |
| Slipning | Förbättrar finish och noggrannhet | +/- 0,02 mm, Ra 0,8 um | Cylindrisk kvarn |
| Gradning | Tar bort skarpa kanter | N/A | Manuell eller automatiserad |
| Balansering | Korrigerar massfördelningen | G16 eller bättre | Dynamisk balanseringsmaskin |
På vår fabrik använder vi CNC-svarvar med levande verktyg för att vrida och spåra remskivor i en enda uppsättning. Detta eliminerar felet som kan uppstå när remskivan chuckas om mellan operationerna. Vi använder också precisionsformverktyg som slipas till exakt spårprofil, vilket säkerställer att spårets vinkel och rotradie är konsekvent från del till del.
Slipning är den process som kräver en bra remskiva och gör den till en precisionsremskiva. Medan svarvning och spårning fastställer den grundläggande geometrin, förfinar slipning spårvinkeln, spårdiametern och ytfinishen. Slipning utförs med en precisionsslipskiva som är klädd till önskad spårprofil. Remskivan är monterad på en precisionsdorn och roterad mot slipskivan. Slipningsprocessen tar bort en liten mängd material, vanligtvis 0,1 till 0,3 mm, och uppnår toleranser som är svåra att nå med enbart svarvning. Ytfinishen efter slipning är typiskt Ra 0,4 till 0,8 µm, vilket minskar friktion och remslitage. Tabellen nedan jämför noggrannheten och finishen som uppnås genom svarvning och slipning.
| Behandla | Spårvinkeltolerans | Tolerans för spårdiameter | Ytfinish (Ra) |
| Endast vändning | +/- 0,5 grader | +/- 0,05 mm | 1,6 - 3,2 µm |
| Svarvning + Slipning | +/- 0,1 grader | +/- 0,01 mm | 0,4 - 0,8 µm |
På Hawen använder vår fabrik CNC-cylindriska slipmaskiner med mätning i processen för att slipa spåren på våra remskivor. Mätsystemet i processen mäter kontinuerligt spårdiametern under slipning och kompenserar automatiskt för hjulslitage. Detta säkerställer att varje remskiva uppfyller den specificerade toleransen, oavsett antalet delar i produktionskörningen. Vi klär även slipskivan med jämna mellanrum för att bibehålla spårprofilen och förhindra brännskador eller ytskador.
Att verifiera spårets noggrannhet under produktion är viktigt för att säkerställa att varje remskiva uppfyller specifikationen. Verifieringsprocessen inkluderar pågående inspektion och slutinspektion. Inspektion under processen utförs av maskinoperatören med hjälp av handverktyg som spårmätare, mikrometrar och visare. Operatören kontrollerar spårets vinkel, spårdiametern och spårets utlopp med jämna mellanrum under produktionskörningen. Om en avvikelse upptäcks justeras maskinen innan fler delar tillverkas. Slutbesiktning utförs av kvalitetskontrollavdelningen med mer exakt utrustning, såsom en koordinatmätmaskin (CMM) eller en profilprojektor. CMM kan mäta spårets vinkel, spårprofilen och spårets utlopp med hög noggrannhet. Tabellen nedan sammanfattar inspektionsmetoderna och deras tillämpningar.
| Inspektionsmetod | Vad den mäter | Noggrannhet | När den används |
| Spårmätare | Spårvinkel och profil | +/- 0,5 grader | Pågående |
| Mikrometer | Spårdiameter | +/- 0,01 mm | Pågående |
| Kopplingsindikator | Groove runout | +/- 0,01 mm | Pågående |
| Profilprojektor | Groove profil | +/- 0,005 mm | Slutbesiktning |
| Koordinatmätmaskin (CMM) | Alla spårparametrar | +/- 0,002 mm | Slutbesiktning |
På vår fabrik använder vi en kombination av process- och slutinspektion för att verifiera spårnoggrannheten hos våra remskivor. Våra operatörer är utbildade att använda spårmätare och mikrometrar för att kontrollera spårets vinkel och diameter var tionde del. Vår kvalitetskontrollavdelning använder en CMM för att verifiera spårprofilen och utloppet på provtagningsbasis. Vi upprätthåller detaljerade inspektionsregister för varje produktionsparti, vilket ger full spårbarhet för våra kunder.
Att utvärdera en leverantör av remskivor för bearbetningskvalitet kräver fokus på utrustning, verktyg, processkontroll, inspektion och erfarenhet. Leverantören måste ha utrustning för att vända, spåra och slipa remskivor till de toleranser som krävs. Detta inkluderar CNC-svarvar, CNC-slipmaskiner och precisionsverktyg. Leverantören ska ha ett processtyrningssystem som säkerställer en jämn kvalitet från del till del. Detta inkluderar verktygshantering, kylvätskehantering och maskinunderhåll. Leverantören måste ha ett inspektionssystem som verifierar spårnoggrannheten på varje produktionsparti. Detta inkluderar kalibrerade mätare, en CMM och utbildade inspektörer. Och leverantören ska ha erfarenhet av att tillverka remskivor för liknande applikationer. Tabellen nedan sammanfattar dessa utvärderingskriterier.
| Utvärderingskriterium | Vad du ska leta efter | Varför det spelar roll |
| Bearbetningsutrustning | CNC-svarvar, CNC-slipmaskiner, levande verktyg | Säkerställer förmåga att hålla toleranser |
| Verktyg | Precisionsformverktyg, klädda slipskivor | Säkerställer spårprofilens noggrannhet |
| Behandlakontroll | Verktygshantering, kylvätskehantering, underhåll | Säkerställer konsistens från del till del |
| Inspektionssystem | Kalibrerade mätare, CMM, utbildade inspektörer | Verifierar spårnoggrannheten på varje parti |
| Uppleva | Meritlista i liknande applikationer | Demonstrerar förmåga och tillförlitlighet |
På Hawen har vår fabrik tillverkat remskivor i över ett decennium. Vi har investerat i avancerad CNC-bearbetnings- och sliputrustning, och vi upprätthåller ett omfattande kvalitetskontrollsystem. Vårt ingenjörsteam är tillgängligt för att hjälpa till med specifikation och applikationsteknik. Vi inbjuder dig att utvärdera oss mot dessa kriterier och att betrakta oss som din partner för remskivor.
Följande tabell visar nyckelproduktparametrarna för våra remskivor. Dessa remskivor är designade för transportörer, HVAC-drivenheter, jordbruksmaskiner och industrifläktar. Vår fabrik kan också tillverka skräddarsydda remskivor för att uppfylla specifika krav.
| Parameter | Specifikationsområde | Anteckningar |
| Ytterdiameter | 50 - 1 200 mm | Anpassade storlekar tillgängliga |
| Groove profil | Kilrem, kamrem, platt rem | Anpassade profiler tillgängliga |
| Antal spår | 1 - 12 | Anpassade konfigurationer tillgängliga |
| Spårvinkeltolerans | +/- 0,5 grader (vänd), +/- 0,1 grader (mark) | Väljs utifrån applikation |
| Tolerans för spårdiameter | +/- 0,05 mm (svarvad), +/- 0,01 mm (slipad) | Väljs utifrån applikation |
| Ytfinish | Ra 0,8 - 1,6 µm (jord) | Minskar bältesslitage |
| Material | Gjutjärn, stål, aluminium | Vald för styrka och vikt |
| Balansering | G16 eller bättre | Minskar vibrationer |
| MOQ | 10 stycken | Förhandlingsbart vid stora beställningar |
| Ledtid | 2-4 veckor | Beror på kvantitet och anpassning |
På vår fabrik tillverkar vi våra remskivor för att uppfylla dessa specifikationer och mer. Vi kan anpassa diameter, spårprofil, antal spår, material och toleranser för att passa dina specifika krav. Vårt kvalitetskontrollsystem inkluderar inspektion av råvaror, inspektion under process och slutinspektion före leverans. Vårt mål är att förse våra kunder med högkvalitativa remskivor som uppfyller deras prestandakrav.
Fråga 1: Vilken är den mest kritiska spårparametern för remskivans prestanda?
Svar: Den mest kritiska spårparametern är spårvinkeln. Spårvinkeln avgör hur remmen kilar in i spåret och hur mycket kraft drivningen kan överföra. Ett fel på bara en grad kan minska remmens kraftöverföringskapacitet och orsaka ojämnt slitage. Av denna anledning bör spårvinkeln specificeras med en tolerans på +/- 0,5 grader eller snävare, beroende på applikation.
Fråga 2: Varför är slipning nödvändigt om remskivan redan är vriden?
Svar: Slipning är nödvändigt för att uppnå högsta nivå av spårnoggrannhet och ytfinish. Svarvning kan uppnå en spårvinkeltolerans på +/- 0,5 grader och en ytfinish på Ra 1,6-3,2 µm. Slipning kan uppnå en spårvinkeltolerans på +/- 0,1 grader och en ytfinish på Ra 0,4-0,8 µm. Den förbättrade noggrannheten och finishen minskar bältesslitage, vibrationer och buller, och de förbättrar kraftöverföringseffektiviteten.
Fråga 3: Hur verifierar jag spårnoggrannheten för en remskiva jag har fått?
Svar: Du kan verifiera spårets noggrannhet med hjälp av en spårmätare, en mikrometer och en mätklocka. Spårmåttet kontrollerar spårets vinkel och profil. Mikrometern kontrollerar spårets diameter. Urtavlan kontrollerar spårets utlopp. För kritiska tillämpningar kan du skicka ett prov till ett metrologilabb för CMM-inspektion. På Zhejiang Hawen Electromechanical Co., Ltd. tillhandahåller vi inspektionsrapporter med varje försändelse.
Fråga 4: Kan slitna remskivor bearbetas om för att återställa spårnoggrannheten?
Svar: I vissa fall kan slitna remskivor bearbetas om för att återställa spårets noggrannhet. Processen innebär att en liten mängd material avlägsnas från spåret för att återställa rätt vinkel och profil. Detta minskar dock spårdiametern, vilket kan påverka hastighetsförhållandet. Ombearbetning är endast möjlig om remskivan har tillräckligt med material och om den reducerade diametern är acceptabel för applikationen. Vårt ingenjörsteam kan ge råd om ombearbetning är ett genomförbart alternativ.
Fråga 5: Vad är den typiska ledtiden för anpassade remskivor?
Svar: Den typiska ledtiden för anpassade remskivor är 2 till 4 veckor efter ritningsgodkännande. Ledtiden beror på spårprofilens komplexitet, materialet och den beställda kvantiteten. För stora beställningar eller komplexa profiler kan ledtiden bli längre. På vår fabrik arbetar vi nära våra kunder för att uppfylla deras leveranskrav.
Spårnoggrannhet och konsistens är grunden för remskivans prestanda. De bearbetningsprocesser som används för att forma spåret – svarvning, spårning och slipning – avgör om remskivan kommer att leverera tillförlitlig kraftöverföring eller orsaka remslitage, buller och vibrationer. För köpare är det viktigt att förstå dessa processer för att specificera rätt kvalitetsnivå och för att utvärdera en leverantör. På Zhejiang Hawen Electromechanical Co., Ltd. har vår fabrik utrustningen, verktygen och erfarenheten för att producera remskivor som uppfyller de mest krävande spårtoleranserna. Vi använder CNC-bearbetning och precisionsslipning för att uppnå spårvinkeltoleranser på +/- 0,1 grader och ytfinish på Ra 0,8 µm eller bättre.
Oavsett om du köper remskivor för transportörer, HVAC-drivenheter, jordbruksmaskiner eller industrifläktar, inbjuder vi dig att kontakta oss för att diskutera dina krav. Vi kan tillhandahålla prover, tekniska data och skräddarsydda lösningar. Vårt engagemang för kvalitet och kundnöjdhet har gjort oss till en pålitlig partner för företag runt om i världen.
Kontakta Zhejiang Hawen Electromechanical Co., Ltd. idagför att diskutera dina krav på remskivor och upptäcka hur vår bearbetningskapacitet kan uppfylla dina specifikationer för spårnoggrannhet.
-
Adress:No.809 Jinniu Street, Bihu Town, Liandu District, Lishui City, Zhejiang-provinsen Kina
Copyright © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Med ensamrätt. Links| Sitemap| RSS| XML| Sekretesspolicy