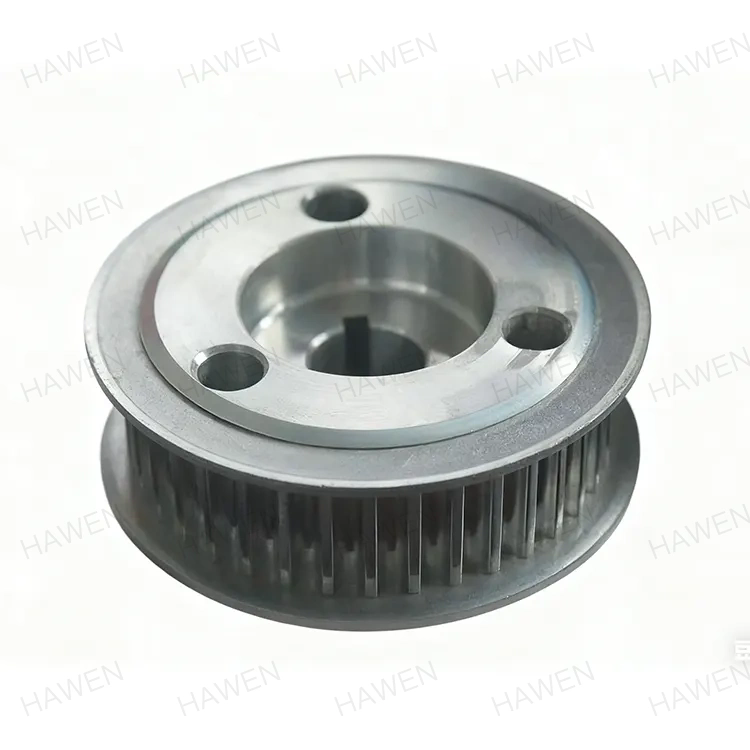
Vid ett hektiskt distributionscenter i industribältet i Zhejiangprovinsen hade en transportband körts i tre år utan större problem. Sedan började problemen. Bältet började glida, paketen ramlade av sidorna och motorns strömstyrka ökade oförutsägbart. Underhållsteamet bytte ut remmen, spände om upptagningen och till och med bytte ut växellådan. Ingenting fungerade. Grundorsaken, som upptäcktes först efter en grundlig vibrationsanalys, var drivremskivan. Dess eftersläpning hade slitits ojämnt, vilket skapade ett tillstånd som kallas "differential slip" som fick bältet att spåra ojämnt under belastning. Transportörsystemet, till synes robust, hade äventyrats av den enda komponenten som alla hade förbisett:Remskivor.
Detta scenario illustrerar en grundläggande sanning i materialhantering: Remskivor är inte passiva komponenter. De är det mekaniska gränssnittet mellan drivsystemet och remmen, och de utför samtidigt fyra kritiska funktioner. De överför vridmoment från motorn till remmen. De upprätthåller remspänningen genom upptagningssystemet. De korrigerar bältes spårning genom kronprofilen. Och de absorberar stöten och slitaget från materialet som transporteras. När någon av dessa funktioner äventyras blir hela transportörsystemet lidande. Den här artikeln kommer att undersöka var och en av dessa funktioner i teknisk detalj, och förklara varför remskivor är avgörande för pålitlig, effektiv och säker materialhantering.
För att förstå varför remskivor är viktiga måste vi först spåra kraftens väg genom ett transportörsystem. Kedjan börjar vid elmotorn, som omvandlar elektrisk energi till roterande mekanisk energi. Motoraxeln är kopplad till en växellåda, vilket minskar varvtalet och multiplicerar vridmomentet. Växellådans utgående axel är kopplad till drivremskivans axel. Drivremskivan, lindad med transportbandet, överför vridmomentet till remmen genom friktion. Bältet flyttar i sin tur materialet. Varje länk i denna kedja är kritisk, men drivremskivan är unik eftersom det är den punkt där vridmomentet överförs från en styv stålaxel till en flexibel gummirem. Denna övergång är den mest utmanande delen av hela systemet.
Remskivorna är de första komponenterna som misslyckas eftersom de utsätts för den mest komplexa kombinationen av belastningar. Drivskivan utsätts för torsionsbelastning från växellådan, radiell belastning från remspänningen och böjbelastning från axelavböjningen. Den upplever också den cykliska belastningen av remmen när varje skarv passerar över remskivan. Med tiden orsakar dessa belastningar utmattning i axeln, slitage i kilspåren och försämring av eftersläpningen. Den bakre remskivan, även om den inte överför drivmoment, utsätts för samma böjnings- och utmattningsbelastningar, plus den extra belastningen av materialuppbyggnad om remmen inte rengörs ordentligt. Den snäva remskivan, om den finns, utsätts för höga radiella belastningar från den ökade lindningsvinkeln.
Fel på en remskiva är sällan plötsligt. Det är en progressiv process som börjar med subtila symtom och kulminerar i katastrofala misslyckanden om det inte åtgärdas. De vanligaste fellägena är:
PåZhejiang Hawen Electromechanical Co., Ltd., har vi analyserat hundratals fel på remskivor från transportörsystem över hela Kina. Våra data visar att mer än 60 % av remskivorna är relaterade till eftersläpande slitage eller otillräckligt val av eftersläpning. Det är därför vi lägger stor vikt vid att hjälpa våra kunder att välja rätt eftersläpning för deras applikation och på att tillhandahålla underhållsriktlinjer som förhindrar för tidigt slitage.
Kronan på en remskiva är den lätta konvexa krökningen av remskivans yta, mätt som skillnaden i radie mellan mitten och kanterna. Det uttrycks vanligtvis som en procentandel av ansiktets bredd. Till exempel har en 1000 mm bred remskiva med 0,5 % krona en mittradie som är 5 mm större än kantradien. Vid första anblicken verkar denna krökning kontraintuitiv. Skulle inte en platt remskiva vara enklare att tillverka och effektivare? Svaret är nej, och anledningen ligger i mekaniken med bältesspårning. Kronan är inte en tillverkningsbekvämlighet; det är en funktionell nödvändighet som håller remmen centrerad på remskivan.
För att förstå varför kronan fungerar, överväg krafterna som verkar på remmen när den löper över remskivan. Bältet är under spänning och det söker naturligtvis minsta motståndets väg. Om bandet börjar glida åt ena sidan ökar spänningen på den sidan eftersom bandet sträcks ut över kronans större radie. Denna ökade spänning skapar en återställande kraft som trycker tillbaka bältet mot mitten. Kronan ger därför en självcentrerande mekanism som arbetar kontinuerligt och passivt. Utan en krona, eller med en otillräcklig krona, kommer bältet att glida åt sidan och gnugga mot strukturen. Detta orsakar kantskador, felinställning av remmen och så småningom rembrott.
Mängden krona som krävs beror på typen av bälte och applikationen. Tabellen nedan visar våra rekommenderade kronvärden baserat på år av fälterfarenhet och testning på vår fabrik:
| Typ av bälte | Rekommenderad krona (% av ansiktets bredd) | Typisk remskiva diameter (mm) | Anteckningar |
| Tygbälte (Light Duty) | 0,3 - 0,5 % | 100 - 300 | Nedre krona för tunnare bälten |
| Tygbälte (heavy duty) | 0,5 - 0,8 % | 300 - 600 | Högre krona för tjockare bälten |
| Stålkordsbälte | 0,2–0,3 % | 600 - 1200 | Sänk kronan för att undvika överbelastade sladdar |
| PVC/PU-bälte | 0,5 - 1,0 % | 50 - 200 | Högre krona för smidiga, flexibla bälten |
Kronan måste bearbetas till en hög grad av noggrannhet för att säkerställa korrekt remspårning. På vår fabrik använder vi CNC-svarvar för att vända kronan till en tolerans på +/- 0,05 mm. Vi verifierar även kronprofilen efter bearbetning med hjälp av en profilometer. Denna precisionsnivå säkerställer att varje remskiva vi producerar ger tillförlitlig, konsekvent remspårning, oavsett driftsförhållanden. Kronan är inte valfri; det är grunden för bältesspårning.
Släpningen är det material som appliceras på drivremskivans yta för att öka friktionen och skydda remskivan från slitage. Det är den viktigaste faktorn för att bestämma transportörens vridmomentöverföringsförmåga. Friktionen mellan bältet och eftersläpningen, i kombination med lindningsvinkeln, bestämmer det maximala vridmomentet som kan överföras innan bältet slirar. Om eftersläpningen är sliten eller om fel material väljs kommer bältet att glida, vilket orsakar produktionsbortfall, bältesskador och potentiellt en brandrisk. Att välja rätt eftersläpning är därför ett kritiskt tekniskt beslut som bör baseras på en noggrann analys av applikationen.
Det finns tre huvudtyper av eftersläpning som används i transportbandsskivor: gummi, keramik och polyuretan. Gummilagring är det vanligaste och finns i olika mönster, såsom slät, diamantspår och fiskben. Mönstret påverkar friktionskoefficienten och eftersläpningens förmåga att släppa ut vatten och skräp. Keramisk lagging består av keramiska plattor inbäddade i en gummimatris. De keramiska plattorna ger en mycket hög friktionskoefficient och utmärkt slitstyrka, vilket gör dem idealiska för applikationer med högt vridmoment och abrasiva material. Polyuretanlagging används i livsmedelsbearbetning och andra rena miljöer där gummi inte är acceptabelt. Tabellen nedan jämför nyckelegenskaperna hos dessa eftersläpande material.
| Släpande material | Friktionskoefficient (μ) | Slitstyrka | Typiska applikationer |
| Smidigt gummi | 0,25 - 0,35 | Bra | Allmänt, torra förhållanden |
| Diamond Groove gummi | 0,35 - 0,45 | Bra | Våta eller oljiga förhållanden, medelhögt vridmoment |
| Keramiska plattor | 0,45 - 0,55 | Excellent | Högt vridmoment, abrasiva material, våta förhållanden |
| Polyuretan | 0,30 - 0,40 | Mycket bra | Livsmedelsförädling, rena miljöer |
Valet av eftersläpande material handlar inte bara om friktionskoefficienten. Det innebär också hänsyn till miljön, materialet som transporteras och underhållsrutiner. I till exempel en livsmedelsanläggning måste eftersläpningen tåla nedspolning med frätande rengöringsmedel. I en gruvapplikation måste eftersläpningen kunna motstå den nötande verkan av malm och berg. Vårt ingenjörsteam på Hawen arbetar nära kunderna för att välja den optimala eftersläpningen för varje applikation. Vi erbjuder även eftersläpande ersättningstjänster och kan ge råd om det bästa underhållsschemat för att maximera eftersläpningslivslängden.
En remskiva kan se ut som en enkel cylinder, men dess inre spänningsfördelning är komplex. När remskivan är under belastning böjs axeln, skalet deformeras och svetsfogarna upplever höga spänningskoncentrationer. Om konstruktionen inte är optimerad kan dessa spänningar leda till utmattningssprickor och för tidigt brott. För att säkerställa att våra remskivor är designade för maximal tillförlitlighet använder vi Finite Element Analysis (FEA) för att simulera spänningarna under verkliga belastningsförhållanden. FEA låter oss se de dolda spänningarna som inte är synliga för blotta ögat och att optimera designen innan den första remskivan tillverkas.
FEA-modellen av en remskiva inkluderar axeln, navet, ändskivorna och skalet. Belastningarna som appliceras på modellen inkluderar remspänningen, vridmomentet från växellådan och vikten på själva remskivan. Modellen tar också hänsyn till kontakttrycket mellan bältet och eftersläpningen. Resultaten av analysen avslöjar områden med hög stress, som vanligtvis finns på följande platser:
Baserat på FEA-resultaten optimerar vi designen av våra remskivor för att minska stresskoncentrationerna och förbättra utmattningslivslängden. Vi kan till exempel öka kälradien vid axelansatsen, öka svetsstorleken eller använda ett material med högre hållfasthet för axeln. Vi validerar också FEA-resultaten med fysiska tester. Vår fabrik har en testrigg som kan applicera statiska och dynamiska belastningar på en remskiva samtidigt som den mäter belastning och vibrationer. Denna kombination av simulering och testning säkerställer att våra remskivor är designade för att klara de mest krävande applikationerna.
Även de mest väldesignade remskivorna kommer så småningom att slitas ut. Nyckeln till att maximera deras livslängd och förhindra oväntade fel är ett strukturerat underhållsprogram. Ett underhållsprogram för remskivor bör omfatta dagliga, veckovisa, månatliga och årliga uppgifter. Varje uppgift bör vara specifik och mätbar, och resultaten bör registreras för att spåra remskivans tillstånd över tid. Följande avsnitt beskriver de viktigaste underhållsuppgifterna för remskivor i transportörsystem.
Dagliga kontroller:Operatören bör utföra en visuell inspektion av transportören i början av varje skift. Leta efter tecken på bältes felinriktning, som att bältet skaver mot strukturen eller materialet som rinner ut från sidorna. Lyssna efter ovanliga ljud, som tjut eller malande, som kan tyda på ett lagerproblem. Kontrollera om det finns tecken på eftersläpande slitage eller skador.
Veckokontroller:Underhållsteknikern bör kontrollera remspänningen och justera den vid behov. Kontrollera släpningens skick och leta efter eventuellt inbäddat material som kan skada bältet. Kontrollera remskivan för tecken på rörelse eller löshet. Smörj lagren vid behov.
Månatliga kontroller:Teknikern bör mäta slitaget på eftersläpningen med hjälp av en djupmätare. Om eftersläpningen har slitits utöver den rekommenderade gränsen bör den bytas ut. Kontrollera inriktningen av remskivorna med ett laserinriktningsverktyg. Kontrollera skicket på axeln och kilspåren för tecken på slitage eller sprickor.
Årliga kontroller:Det årliga underhållet bör innefatta en noggrann inspektion av hela transportörsystemet. Remskivorna bör tas bort och inspekteras med avseende på sprickor, korrosion och slitage. Lagren bör bytas ut om de visar tecken på slitage. Axeln bör inspekteras för utmattningssprickor med oförstörande testmetoder såsom magnetisk partikelinspektion eller ultraljudstestning. Följande tabell ger en sammanfattning av underhållsuppgifterna och deras rekommenderade frekvens.
| Uppgift | Frekvens | Vad ska kontrolleras | Åtgärd om onormalt |
| Visuell inspektion | Dagligen | Felinställning av bältet, ovanligt ljud, eftersläpande skador | Undersök och rätta |
| Remspänningskontroll | Varje vecka | Spänningsmätare avläsning | Justera upptagningen |
| Mätning av eftersläpande slitage | Månatlig | Eftersläpande tjocklek, slitagemönster | Byt ut eftersläpningen om den är sliten över gränsen |
| Trissa justering | Månatlig | Laserjusteringsavläsningar | Justera om remskivorna |
| Skaftinspektion | Årligen | Sprickor, spårslitage, korrosion | Byt ut axeln om den är defekt |
| Lagerbyte | Årligen | Buller, vibrationer, temperatur | Byt ut lager |
På Hawen förser vi våra kunder med en omfattande underhållsmanual för våra remskivor, inklusive rekommenderade scheman och inspektionskriterier. Vi erbjuder även underhållsutbildning och support på plats för att hjälpa våra kunder att maximera livslängden på sina transportörsystem.
Fråga 1: Hur ofta ska eftersläpningen på en drivremskiva bytas ut?
Svar: Eftersläpningen på en drivremskiva bör bytas ut när den har slitits till den punkt där friktionskoefficienten är otillräcklig för att överföra det erforderliga vridmomentet utan att slira. Vanligtvis inträffar detta när eftersläpningen har slitits med 50 % av sin ursprungliga tjocklek, eller när slitagemönstret är ojämnt. I en typisk industriell tillämpning kan eftersläpning pågå i 2-5 år, beroende på driftsförhållandena. Regelbunden inspektion är avgörande för att fastställa det optimala utbytesintervallet. Vår fabrik kan ge specifika rekommendationer baserat på din applikation.
Fråga 2: Hur kan jag se om remmens felinställning orsakas av ett problem med remskivor eller ett spänningsproblem?
Svar: Felinställning av remmen kan orsakas av antingen ett problem med remskivor eller ett spänningsproblem. Om bandet är felinriktat på alla punkter längs transportören är problemet troligen ett spänningsproblem. Om remmen är felinriktad endast vid drivremskivan är problemet troligen ett remskivaproblem, till exempel en sliten krona eller eftersläpning. För att diagnostisera problemet, kontrollera först remspänningen och justera den vid behov. Om felinställningen kvarstår, inspektera remskivorna för en sliten krona, skadad eftersläpning eller en felinriktad axel. Ett laserinriktningsverktyg kan hjälpa till att avgöra om remskivorna är korrekt inriktade.
Fråga 3: Vad är skillnaden mellan keramisk eftersläpning och gummilagring, och när ska var och en användas?
Svar: Keramisk eftersläpning har en högre friktionskoefficient och bättre slitstyrka än gummilagring, vilket gör den idealisk för applikationer med högt vridmoment, nötande material och våta förhållanden. Gummilagring är lämplig för allmänna applikationer, torra förhållanden och lägre vridmomentkrav. Valet beror på den specifika applikationen. Till exempel skulle en kolgruvatransportör som hanterar vått, slipande kol gynnas av keramisk eftersläpning, medan en pakethanteringstransportör skulle vara bra med gummilagring.
Fråga 4: Vad får en remskiva att gå sönder och hur kan det förhindras?
Svar: Den vanligaste orsaken till fel på remskivan är utmattningssprickor, som uppstår när axeln utsätts för cykliska böjpåkänningar. Sprickorna börjar vanligtvis vid spänningskoncentratorer, såsom kilspåren eller en förändring i diameter. För att förhindra axelbrott bör axeln utformas med en adekvat säkerhetsfaktor, spänningskoncentratorer bör minimeras och axeln bör inspekteras regelbundet för sprickor. Icke-förstörande testning, såsom magnetisk partikelinspektion, kan upptäcka sprickor innan de blir kritiska.
Fråga 5: Hur vet jag om mina transportremskivor ska bytas ut?
Svar: Transportörskivorna bör bytas ut när de visar tecken på betydande slitage eller skador, såsom spruckna skal, slitna eller skadade eftersläpningar, ett slitet kilspår eller en böjd axel. Om remskivan har varit i drift i mer än 10 år rekommenderas en noggrann inspektion. Om inspektionen avslöjar något av dessa tillstånd bör remskivan bytas ut. Vår fabrik kan tillhandahålla en ersättningsremskiva som uppfyller de ursprungliga specifikationerna eller en uppgraderad design för förbättrad prestanda.
Remskivor är de obesjungna hjältarna inom transportörsystem. De är inte bara cylindrar som roterar; de är precisionskonstruerade komponenter som överför vridmoment, bibehåller spänning, korrekt spårning och absorberar påfrestningarna från materialhantering. Deras korrekta design, val och underhåll är avgörande för tillförlitligheten, effektiviteten och säkerheten hos alla transportörsystem. Från kronprofilen som håller remmen centrerad till eftersläpningen som ger greppet, varje funktion hos en remskiva tjänar ett specifikt syfte. På Zhejiang Hawen Electromechanical Co., Ltd. har vi dedikerat vår ingenjörsexpertis till att designa och tillverka remskivor som uppfyller de mest krävande kraven. Vår fabrik använder avancerad FEA-modellering, precisionsbearbetning och rigorösa tester för att säkerställa att varje remskiva vi producerar ger pålitlig prestanda i fält.
Oavsett om du designar ett nytt transportörsystem eller underhåller ett befintligt, är valet av remskivor ett beslut som inte bör tas lätt på. Vi inbjuder dig att kontakta vårt tekniska team för att diskutera dina specifika applikationskrav. Vi kan hjälpa dig att välja rätt remskisdesign, eftersläpande material och underhållsschema för att maximera din transportörs drifttid och produktivitet. Vårt engagemang för kvalitet och kundsupport har gjort oss till en pålitlig partner för materialhanteringsverksamhet över hela Kina och utanför.
Kontakta Zhejiang Hawen Electromechanical Co., Ltd. idagför att diskutera dina krav på transportörskivor och upptäcka hur våra remskivor kan förbättra din materialhantering.
-
Adress:No.809 Jinniu Street, Bihu Town, Liandu District, Lishui City, Zhejiang-provinsen Kina
Copyright © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Med ensamrätt. Links| Sitemap| RSS| XML| Sekretesspolicy